Notícias relacionadas
-
Fornecedor de botas de segurança de borracha: Guia de compra EN ISO 20345 e ASTM

-
Botas de borracha para chuva para passear com cães no atacado: opções confortáveis, de cano baixo e duráveis para compradores B2B.
-
Fabricante de botas de borracha para bombeiros: Guia para OEM, testes e pedidos em grande quantidade


Cinco procedimentos de inspeção de qualidade para botas de borracha.
Botas de borracha podem parecer aceitáveis e ainda assim apresentar defeitos devido a furos, ar preso, cura irregular, pares incompatíveis ou erros de embalagem. Um programa confiável de inspeção de qualidade, portanto, utiliza pontos de verificação ao longo da produção, em vez de depender apenas de uma inspeção visual final. Para importadores, atacadistas e compradores de calçados industriais, a questão importante não é simplesmente se uma bota tem boa aparência, mas se a fábrica consegue detectar e documentar defeitos antes que o lote seja liberado.
Este guia explica cinco procedimentos de inspeção de qualidade para botas de borracha e o que cada ponto de verificação comprova.

Nota do comprador / Para marcas e importadores
A inspeção é mais útil quando começa na fase de definição do produto. A escolha do material, a geometria da bota, a construção da sola, o forro e o ambiente de uso pretendido determinam o que deve ser verificado e o que é considerado um defeito. Uma bota leve para uso casual pode dar ênfase ao acabamento da superfície, à consistência da cor, ao ajuste e à embalagem; um modelo industrial ou agrícola pode exigir verificações adicionais de aderência, proteção contra impactos, resistência a perfurações, isolamento ou compatibilidade química, quando aplicável.
Para marcas e importadores, inclua o plano de inspeção nas especificações de compra. Compartilhe informações sobre o mercado-alvo, a faixa de tamanhos, a preferência de materiais, a arte final, o formato da embalagem e a aplicação antes da amostragem. Isso ajuda a fábrica a selecionar a construção e os testes adequados, reduzindo o risco de vazamentos, problemas de encaixe ou alterações na rotulagem em momentos oportunos.
Por que cinco pontos de verificação funcionam melhor do que um?
Cada etapa controla um risco diferente: materiais, montagem, integridade da impermeabilidade, apresentação em pares e liberação do lote.
Conecte os pontos de verificação a uma especificação acordada que abrange cor, medidas, componentes, arte, rotulagem e aplicação. Os critérios variam de acordo com o material, a construção, o mercado e a classificação de segurança.
Procedimento 1: Inspeção de Borracha e Componentes Recebidos
A inspeção começa antes da produção. A fábrica verifica as folhas e componentes de borracha, comparando-os com a descrição e amostra aprovadas, procurando por contaminação, rachaduras, partículas incrustadas, espessura anormal e quantidades corretas para forros, palmilhas, etiquetas e caixas.

Esta é uma medida preventiva. Variações no material podem criar zonas de fragilidade, discrepâncias de cor, má adesão ou vulcanização instável, problemas que podem ser detectados em inspeções posteriores somente após a agregação de valor. O registro deve identificar o lote, a partida, a data, a quantidade e a destinação.
Pergunte se a fábrica mantém uma amostra de referência aprovada e se separa o material não conforme. O primeiro ponto de verificação é inspecionar as folhas de borracha antes da produção para confirmar se são lisas e puras. Confirme quais propriedades exigem verificação laboratorial.
Procedimento 2: Inspeção de qualidade de fabricação e montagem em linha
Após a montagem e antes da vulcanização, os inspetores examinam a forma, o alinhamento, a construção, a gola, as costuras, os remendos e os detalhes do logotipo. Eles procuram por bolhas, ar preso, rugas, desalinhamento, bordas abertas e excesso de borracha.
A inspeção em linha permite que a equipe corrija defeitos na estação onde começaram. Um desalinhamento recorrente pode indicar um problema na fixação; bolhas repetidas podem apontar para ar preso ou contaminação. Registre a localização do defeito e a causa provável, não apenas se é aprovado ou reprovado.
A frequência de amostragem depende da velocidade da linha, da complexidade do produto e do risco acordado. Combine a aprovação da primeira peça, verificações periódicas e escalonamento quando os defeitos se repetirem. Verifique o treinamento do inspetor e o encerramento das ações corretivas.
Procedimento 3: Teste de estanqueidade após a vulcanização
Após a vulcanização, um método definido de pressão de ar ou imersão identifica bolhas ou perda de pressão devido a furos, juntas incompletas ou danos na cura. A pressão, a duração e os dispositivos de fixação devem ser definidos na especificação aprovada, pois dependem do projeto e do mercado.
O controle mais importante é a repetibilidade. Faça a manutenção dos equipamentos, registre o método e o resultado e isole os pares com falha para análise da causa raiz. Uma inspeção visual não é equivalente a um teste de vazamento: um furo minúsculo pode ser invisível e ainda assim permitir a entrada de água.
Solicite um relatório de teste de amostra e pergunte como os pares reparados são identificados. Um teste de estanqueidade pós-vulcanização deve estar vinculado ao modelo, à construção e ao método testados.
Procedimento 4: Inspeção de pares e acabamentos da linha de embalagem
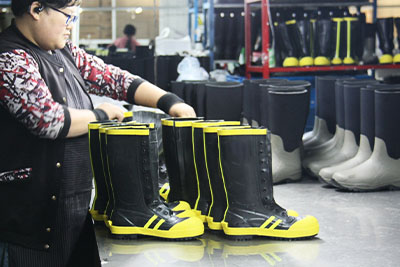
Na linha de embalagem, os inspetores confirmam se as botas esquerda e direita correspondem em tamanho, cor, material e design. Eles verificam os acabamentos, etiquetas, acessórios, limpeza, caixas, códigos de barras e quantidade embalada.
A inspeção da embalagem protege a apresentação ao cliente e a precisão do estoque. Uma bota testada ainda pode apresentar defeito comercial se o par estiver incompatível, a etiqueta estiver errada ou as caixas contiverem o SKU incorreto. Padrões fotográficos e uma amostra padrão assinada tornam as decisões sobre a aparência auditáveis.
A Trenboo descreve este ponto de verificação como a conferência do pareamento e a identificação de defeitos óbvios após a vulcanização. Esclareça se a inspeção é 100% visual, quais defeitos são críticos ou graves e como os erros nas embalagens são corrigidos.
Procedimento 5: Amostragem final de AQL e liberação do envio
O procedimento final consiste em uma amostragem aleatória de caixas embaladas. A amostragem por Limite de Qualidade Aceitável (AQL) fornece uma decisão estatística sobre o lote; isso não significa que todas as unidades sejam perfeitas. Especifique o tamanho do lote, o nível de inspeção, o tamanho da amostra, as classes de defeito e os números de aceitação.
Os inspetores reabrem as caixas, verificam as medidas e os rótulos, repetem as verificações relevantes e registram as categorias de defeitos. Se um lote falhar, eles definem a triagem, o retrabalho, a inspeção ampliada ou a rejeição.
A fábrica identifica uma inspeção por amostragem com AQL 2.5 após a embalagem como seu quinto ponto de verificação. Considere esse valor como um procedimento estabelecido, não como um requisito universal: inclua o AQL e o nível de inspeção corretos na especificação de compra.
Produtos relacionados
As prioridades de inspeção variam conforme a família de produtos. Os compradores podem comparar galochas infantis para uso escolar e ao ar livre quando a aparência, o ajuste e a rotulagem voltada para crianças são fundamentais. Galochas para adultos, para caça e trabalho no campo, podem exigir maior atenção ao forro, flexibilidade, solado e uso em clima frio. Para linhas de produtos sazonais, Botas de chuva dobráveis para armazenamento compacto É necessário verificar os pontos de dobra e a recuperação após a embalagem. Botas de borracha de segurança para trabalho industrial Exige-se proteção específica para cada modelo e verificação de desempenho. As galochas femininas são outra opção relevante quando a cor, a estampa, a silhueta e a apresentação são os fatores determinantes na escolha.
A lista de verificação deve seguir as especificações aprovadas da bota selecionada.
Considerações de OEM/ODM para um programa de qualidade controlada
O desenvolvimento personalizado conecta as decisões comerciais à inspeção. Defina a quantidade mínima de encomenda (MOQ) esperada ou confirme se um molde existente permite uma quantidade menor. A Trenboo trabalha com borracha, neoprene, PU, PVC, TPR e EVA; a escolha adequada depende do clima, flexibilidade, peso, exposição a produtos químicos, recursos de segurança e preço-alvo.
Especifique a correspondência de cores, o logotipo impresso ou em relevo, os detalhes do cabedal, a sola, o forro, a palmilha, as etiquetas, a arte da caixa, o formato da caixa interna e as marcas de exportação. Uma sequência prática é: breve revisão da forma ou do molde, protótipo, comentários, amostra revisada e aprovação por escrito. Guarde a amostra aprovada junto com o plano de inspeção.
Solicite à fábrica a confirmação da quantidade mínima de encomenda (MOQ), custos de amostra, propriedade das ferramentas, prazo para amostras, prazo de produção, método de embalagem e documentos de inspeção. O tempo varia de acordo com os moldes, materiais, testes, quantidade e carga da linha de produção, portanto, solicite um cronograma específico para o modelo. Consulte o da Trenboo. Processo de personalização ODM/OEM antes de solicitar um teste de ajuste.
Capacidade de fábrica relacionada
A capacidade do fornecedor é crucial durante o aumento da escala de produção. A Trenboo destaca seus mais de 30 anos de experiência, seis linhas de produção e capacidade para produzir cerca de 5.000 pares por dia. Sua fábrica conta com misturadores de borracha, misturadores de moinho, vulcanizadores e um laboratório para avaliação de vulcanização, tração e flexão. O fluxo pode ser ajustado para estruturas complexas.
A empresa afirma exportar para mais de 50 países e lista as certificações ISO 9001, BSCI, CE, REACH, EU 20345 S5, CPC e GRS entre suas credenciais. Solicite o certificado aplicável ao seu modelo e verifique o escopo e a validade. A Trenboo descreve a logística global e o suporte pós-venda; inclua os termos de resposta, substituição e reinspeção no contrato.
Como os compradores devem verificar o sistema de inspeção de um fornecedor
Solicite um plano de uma página que mapeie cada ponto de verificação, associando-o a um responsável, método, frequência, registro e regra de descarte. Durante uma auditoria, verifique se há equipamentos em bom estado de conservação, amostras de referência, espaço de quarentena e registros de ações corretivas.
Teste o sistema de acordo com o seu caso de uso. Uma bota de chuva para uso casual pode priorizar cor, superfície, combinação de pares e embalagem. Já uma bota para mineração ou construção civil pode exigir verificações documentadas de biqueira, perfuração, derrapagem ou isolamento, quando aplicável. A linha de vestuário de trabalho industrial da Trenboo ilustra por que a aplicação determina a ênfase da inspeção.
Antes de um pedido em grande quantidade, aprove uma amostra de pré-produção, defina as categorias de defeitos, acorde a responsabilidade pela reinspeção e solicite relatórios específicos do modelo. Confirme como a arte, os materiais, a embalagem e as ações corretivas são controlados.
Conclusão
Os cinco procedimentos de inspeção de qualidade para botas de borracha formam uma cadeia: controle de materiais recebidos, inspeção da montagem na linha de produção, teste de estanqueidade após a vulcanização, verificação dos pares e do acabamento na embalagem e uso de amostragem AQL para a liberação final. Juntos, eles fornecem aos compradores alertas antecipados, registros mais claros e uma decisão de envio mais fundamentada. O fornecedor mais forte é aquele que pode demonstrar como cada ponto de verificação é realizado para o seu modelo e mercado específicos.
FAQ
Qual é o teste mais importante para botas de borracha?
Não existe um único teste para todos os modelos. A impermeabilidade é essencial para botas à prova d'água, enquanto os modelos de segurança podem exigir proteção adicional e verificações de desempenho. A prioridade deve seguir a especificação do produto e o ambiente de trabalho pretendido.
Como o AQL se aplica à inspeção de botas de borracha?
O AQL utiliza uma amostra aleatória definida de um lote de produção para decidir se o lote é aceito de acordo com os limites de defeitos críticos, maiores e menores acordados. É uma ferramenta de liberação, não um substituto para o controle em linha.
Todas as botas de borracha devem ser testadas quanto à estanqueidade?
A fábrica e o comprador devem decidir isso no plano de controle aprovado. Um teste de 100% pode ser apropriado para algumas construções ou riscos; um método de amostragem validado pode ser usado para outros. O método deve ser repetível e documentado.
Que documentos um comprador deve solicitar?
Solicite o registro de inspeção de materiais, os registros de defeitos em linha, os resultados dos testes de vazamento, a lista de verificação da embalagem, o relatório de AQL (Nível de Qualidade Aceitável) e as evidências de ações corretivas para as falhas. Os relatórios devem identificar o modelo, o lote, a data, o método e a destinação.
Para uma verificação de ajuste específica do modelo ou uma solicitação de cotação (RFQ), Envie uma consulta ou envie sua candidatura à Trenboo. com o tipo de bota, materiais, tamanhos, aplicação, quantidade, desenhos e requisitos de destino.

 consultar
 WHATSAPP
 deixar a mensagem
 cima