Nouvelles connexes
-
Fournisseur de bottes de sécurité en caoutchouc : Guide d'achat EN ISO 20345 et ASTM

-
Bottes de pluie en caoutchouc en gros pour promener son chien : des options confortables, basses et durables pour les acheteurs B2B

-
Fabricant de bottes en caoutchouc pour pompiers : Guide OEM, tests et commandes en gros

Cinq procédures d'inspection de la qualité des bottes en caoutchouc
Des bottes en caoutchouc d'apparence acceptable peuvent néanmoins présenter des défauts : micro-perforations, bulles d'air, vulcanisation irrégulière, paires non appariées ou erreurs d'emballage. Un programme de contrôle qualité fiable prévoit donc des points de contrôle tout au long de la production, plutôt qu'un simple examen visuel final. Pour les importateurs, les grossistes et les acheteurs de chaussures de sécurité, la question essentielle n'est pas seulement de savoir si une botte a une belle apparence, mais aussi si l'usine est capable de détecter et de documenter les défauts avant l'expédition.
Ce guide explique cinq procédures d'inspection de la qualité des bottes en caoutchouc et ce que chaque point de contrôle prouve.

Note à l'attention des acheteurs / Marques et importateurs
L'inspection est particulièrement utile lorsqu'elle débute dès la définition du produit. Le choix des matériaux, la géométrie de la botte, la construction de la semelle, la doublure et l'environnement d'utilisation prévu déterminent les points à vérifier et ce qui constitue un défaut. Une botte légère de ville privilégiera la finition de surface, l'uniformité de la couleur, le confort et l'emballage ; une botte industrielle ou agricole nécessitera des contrôles supplémentaires concernant l'adhérence, la protection contre les chocs, la résistance à la perforation, l'isolation ou la compatibilité chimique, le cas échéant.
Pour les marques et les importateurs, intégrez le plan d'inspection au cahier des charges. Avant l'échantillonnage, précisez le marché cible, la gamme de tailles, les matériaux souhaités, le visuel, le format d'emballage et l'application. Cela permettra à l'usine de choisir la conception et les tests appropriés, et de limiter les risques de fuites, de problèmes d'ajustement ou d'étiquetage.
Pourquoi cinq points de contrôle sont plus efficaces qu'un seul
Chaque étape permet de contrôler un risque différent : matériaux, assemblage, étanchéité, présentation par paires et libération par lots.
Associez les points de contrôle à un cahier des charges convenu portant sur la couleur, les dimensions, les composants, les illustrations, l'étiquetage et l'application. Les critères varient selon le matériau, la construction, le marché et la classification de sécurité.
Procédure 1 : Inspection du caoutchouc et des composants à réception
Le contrôle commence avant la production. L'usine vérifie les feuilles de caoutchouc et les composants par rapport à la description et à l'échantillon approuvés, en recherchant toute contamination, fissure, particule incrustée, anomalie d'épaisseur et en s'assurant que les quantités de doublures, de semelles intérieures, d'étiquettes et de cartons sont correctes.

Il s'agit d'une mesure préventive. Les variations de matériaux peuvent engendrer des zones de faiblesse, des différences de couleur, une mauvaise adhérence ou une vulcanisation instable, défauts qui ne seront détectés que lors d'inspections ultérieures, une fois la valeur ajoutée. Le document doit mentionner le lot, le numéro de série, la date, la quantité et la destination.
Demandez si l'usine conserve un échantillon de référence approuvé et met de côté les matériaux non conformes. Le premier contrôle consiste à inspecter les feuilles de caoutchouc avant la production afin de vérifier leur planéité et leur pureté. Confirmez quelles propriétés nécessitent une vérification en laboratoire.
Procédure 2 : Inspection de la qualité d’exécution et de l’assemblage en ligne
Après l'assemblage et avant la vulcanisation, les inspecteurs examinent la forme, l'alignement, la construction, le col, les coutures, les renforts et les détails du logo. Ils recherchent les cloques, les bulles d'air emprisonnées, les plis, les déformations, les bords ouverts et les excès de caoutchouc.
L'inspection en ligne permet à l'équipe de corriger les défauts à la station où ils se sont produits. Un défaut d'alignement récurrent peut indiquer un problème de fixation ; des cloques répétées peuvent signaler la présence d'air emprisonné ou une contamination. Il est important de consigner l'emplacement du défaut et sa cause probable, et pas seulement la mention « conforme » ou « non conforme ».
La fréquence d'échantillonnage dépend de la cadence de production, de la complexité du produit et du niveau de risque convenu. Il convient de combiner l'approbation du premier article, des contrôles périodiques et une remontée d'information en cas de défauts récurrents. Il est également important de vérifier la formation des inspecteurs et la mise en œuvre des actions correctives.
Procédure 3 : Test d'étanchéité après vulcanisation
Après vulcanisation, une méthode de contrôle par pression d'air ou par immersion permet de détecter les bulles ou les pertes de pression dues aux orifices, aux joints incomplets ou aux défauts de vulcanisation. La pression, la durée et les dispositifs de fixation doivent être définis dans le cahier des charges approuvé, car ils dépendent de la conception et du marché.
Le contrôle essentiel est la reproductibilité. Il est impératif d'entretenir le matériel, de consigner la méthode et le résultat, et d'isoler les paires défectueuses pour en analyser la cause profonde. Un examen visuel ne remplace pas un test d'étanchéité : un trou d'épingle peut être invisible et laisser passer l'eau.
Demandez un exemple de rapport d'essai et renseignez-vous sur la méthode d'identification des paires réparées. Un test d'étanchéité post-vulcanisation doit être adapté au modèle, à la construction et à la méthode testés.
Procédure 4 : Inspection des paires de lignes d’emballage et de finition
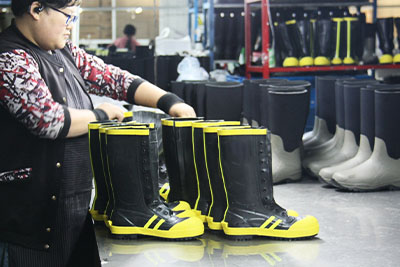
Sur la chaîne de conditionnement, les inspecteurs vérifient que les bottes gauche et droite sont identiques en termes de pointure, de couleur, de matière et de design. Ils contrôlent les finitions, les étiquettes, les accessoires, la propreté, les cartons, les codes-barres et la quantité emballée.
L'inspection des emballages garantit la présentation client et l'exactitude des stocks. Une chaussure testée peut néanmoins présenter un défaut commercial si une paire est dépareillée, si l'étiquette est erronée ou si les cartons portent une référence incorrecte. Des normes photographiques et un échantillon de référence signé permettent de vérifier l'apparence.
Trenboo décrit ce point de contrôle comme une vérification de l'appariement des pièces et des défauts apparents après vulcanisation. Veuillez préciser si l'inspection est exclusivement visuelle, quels défauts sont critiques ou majeurs et comment les erreurs d'emballage sont corrigées.
Procédure 5 : Échantillonnage final AQL et libération des expéditions
La dernière étape consiste en un prélèvement aléatoire d'échantillons dans les cartons emballés. L'échantillonnage selon la limite de qualité acceptable (LQA) permet une décision statistique sur le lot ; cela ne signifie pas que chaque unité est parfaite. Spécifiez la taille du lot, le niveau d'inspection, la taille de l'échantillon, les classes de défauts et les seuils d'acceptation.
Les inspecteurs rouvrent les cartons, vérifient les dimensions et les étiquettes, répètent les contrôles pertinents et consignent les catégories de défauts. Si un lot est non conforme, une décision est prise concernant le tri, la reprise, un contrôle approfondi ou le rejet.
L'usine considère un contrôle par échantillonnage AQL 2,5 après emballage comme son cinquième point de contrôle. Ce chiffre doit être considéré comme une procédure standard et non comme une exigence absolue : indiquez le niveau AQL et le niveau de contrôle appropriés dans le cahier des charges d'achat.
Produits connexes
Les priorités d'inspection varient selon la gamme de produits. Les acheteurs peuvent comparer les bottes en caoutchouc pour enfants destinées à l'école et aux activités de plein air lorsque l'apparence, la pointure et l'étiquetage adapté aux enfants sont primordiaux. Les bottes en caoutchouc pour adultes, utilisées pour la chasse et les travaux agricoles, peuvent nécessiter une attention particulière quant à la doublure, la souplesse, la semelle et l'utilisation par temps froid. Pour les collections saisonnières, bottes de pluie pliables pour un rangement compact Nécessite des vérifications des points de pliage et de la reprise après emballage. Bottes de sécurité en caoutchouc pour le travail industriel Il est nécessaire de vérifier la protection et les performances spécifiques à chaque modèle. Les bottes en caoutchouc tendance pour femmes constituent une autre option intéressante, où la couleur, l'imprimé, la silhouette et la présentation sont les maîtres mots de la collection.
La liste de contrôle doit respecter les spécifications approuvées de la chaussure sélectionnée.
Considérations relatives aux OEM/ODM pour un programme de qualité contrôlée
Le développement sur mesure permet de lier les décisions commerciales au contrôle qualité. Définissez la quantité minimale de commande (MOQ) ou vérifiez si un moule existant permet une quantité inférieure. Trenboo travaille avec le caoutchouc, le néoprène, le PU, le PVC, le TPR et l'EVA ; le choix du matériau dépend des conditions climatiques, de la flexibilité, du poids, de la résistance aux produits chimiques, des caractéristiques de sécurité et du prix cible.
Spécifiez la correspondance des couleurs, le logo imprimé ou en relief, les détails de la tige, la semelle extérieure, la doublure, la semelle intérieure, les étiquettes, le visuel du carton, le format de la boîte intérieure et les marques d'exportation. La procédure pratique est la suivante : examen de la dernière pièce ou du moule, prototype, commentaires, échantillon révisé et approbation écrite. Conservez l'échantillon approuvé avec le plan d'inspection.
Demandez à l'usine de confirmer la quantité minimale de commande (MOQ), les frais d'échantillonnage, la propriété de l'outillage, le délai d'échantillonnage, le délai de production, la méthode d'emballage et les documents d'inspection. Les délais varient en fonction des moules, des matériaux, des tests, de la quantité et de la charge de la ligne de production ; demandez donc un calendrier spécifique au modèle. Consultez les informations de Trenboo. processus de personnalisation ODM/OEM avant de demander un essai de taille.
Capacités de production associées
La capacité du fournisseur est cruciale lors du passage à l'échelle industrielle. Trenboo revendique plus de 30 ans d'expérience, six lignes de production et une capacité d'environ 5 000 paires par jour. Son usine est équipée de mélangeurs de caoutchouc, de broyeurs-mélangeurs, de vulcanisateurs et d'un laboratoire pour les essais de vulcanisation, de traction et de flexion. Le débit peut être ajusté pour les structures complexes.
L'entreprise indique exporter vers plus de 50 pays et mentionne les certifications ISO 9001, BSCI, CE, REACH, EU 20345 S5, CPC et GRS parmi ses qualifications. Demandez le certificat correspondant à votre modèle et vérifiez sa portée et sa validité. Trenboo décrit son service logistique mondial et son assistance après-vente ; les modalités de réponse, de remplacement et de réinspection doivent être incluses dans le contrat.
Comment les acheteurs doivent vérifier le système d'inspection d'un fournisseur
Demandez un plan d'une page associant chaque point de contrôle à un responsable, une méthode, une fréquence, un enregistrement et une règle de traitement. Lors d'un audit, vérifiez l'entretien du matériel, les échantillons de référence, l'espace de quarantaine et les enregistrements des actions correctives.
Testez le système en fonction de votre cas d'utilisation. Pour une botte de pluie tendance, la couleur, la surface, l'appariement et l'emballage seront privilégiés. Pour une botte de chantier ou de mine, des contrôles documentés de l'embout, de la résistance aux perforations, de l'adhérence et de l'isolation seront nécessaires, le cas échéant. La gamme de vêtements de travail industriels de Trenboo illustre pourquoi l'application détermine les points à privilégier lors des inspections.
Avant une commande en gros, approuvez un échantillon de préproduction, définissez les catégories de défauts, convenez des responsabilités en matière de réinspection et demandez des rapports spécifiques au modèle. Confirmez comment les illustrations, les matériaux, l'emballage et les actions correctives sont contrôlés.
Conclusion
Les cinq procédures de contrôle qualité des bottes en caoutchouc forment une chaîne : contrôle des matières premières, inspection de l’assemblage en cours de production, test d’étanchéité après vulcanisation, vérification des paires et de la finition à l’emballage, et échantillonnage AQL pour la libération finale. Ensemble, elles permettent aux acheteurs d’être alertés plus tôt, de disposer d’un suivi plus précis et de prendre une décision d’expédition plus éclairée. Le meilleur fournisseur est celui qui peut démontrer comment chaque étape du contrôle est réalisée pour votre modèle et votre marché spécifiques.
Questions fréquentes
Quel est le test le plus important pour les bottes en caoutchouc ?
Il n'existe pas de test unique applicable à tous les modèles. L'étanchéité est essentielle pour les bottes imperméables, tandis que les modèles de sécurité peuvent nécessiter des contrôles de protection et de performance supplémentaires. La priorité doit être donnée aux spécifications du produit et à l'environnement de travail prévu.
Comment la norme AQL s'applique-t-elle à l'inspection des bottes en caoutchouc ?
AQL utilise un échantillon aléatoire défini d'un lot de production pour déterminer si ce lot est accepté au regard des limites de défauts critiques, majeurs et mineurs convenues. Il s'agit d'un outil de validation, et non d'un substitut au contrôle en ligne.
Faut-il tester l'étanchéité de toutes les bottes en caoutchouc ?
L'usine et l'acheteur doivent en décider dans le plan de contrôle approuvé. Un test à 100 % peut convenir à certaines constructions ou à certains risques ; une méthode d'échantillonnage validée peut être utilisée dans d'autres cas. La méthode doit être reproductible et documentée.
Quels documents un acheteur doit-il demander ?
Demandez le registre d'inspection des matériaux, les enregistrements des défauts en ligne, les résultats des tests d'étanchéité, la liste de contrôle de l'emballage, le rapport AQL et les preuves des actions correctives mises en œuvre en cas de non-conformité. Les rapports doivent mentionner le modèle, le lot, la date, la méthode et la décision prise.
Pour une vérification d'ajustement ou une demande de devis spécifique à un modèle, Soumettez une demande ou envoyez votre candidature à Trenboo avec le type de botte, les matériaux, les tailles, l'application, la quantité, les dessins et les exigences de destination.

 consulter
 Application WhatsApp
 laisser un message
 haut