Связанные новости
-
Производитель резиновых сапог для пожарных: руководство по OEM-заказам, тестированию и оптовым закупкам.

-
Поставщик резиновых защитных сапог: руководство по выбору продукции, соответствующей стандартам EN ISO 20345 и ASTM.

-
Оптовая продажа резиновых сапог для выгула собак: удобные, низкие и прочные варианты для покупателей B2B.

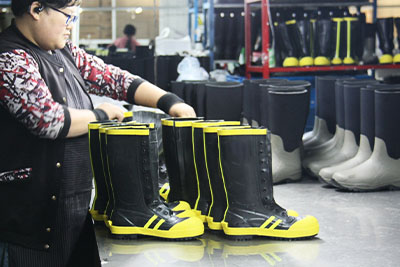
Фабрика по производству резиновых сапог: 8 производственных линий для выполнения заказов OEM.
Профессионал фабрика резиновых сапог Для этого требуется нечто большее, чем просто конвейерная линия. Смешивание резины, каландрирование, производство подошв, формовка, отделка, вулканизация, холодное склеивание, тестирование и упаковка должны функционировать как скоординированная производственная система.
Для брендов, импортеров, дистрибьюторов и компаний, производящих обувь под собственной торговой маркой, эти производственные линии помогают оценить гибкость OEM-производства, стабильность качества, требования к оснастке, производственную мощность и риски, связанные с крупными заказами.
Почему структура производственной линии важна для заказов OEM-производителей
Интегрированное производство обеспечивает стабильное крупномасштабное производство.
Состав резины влияет на гибкость и износостойкость, каландрирование контролирует толщину листа, технология подошвы изменяет оснастку и характеристики, а вулканизация определяет конечные свойства резины. При координации этих процессов утвержденные спецификации могут быть перенесены в массовое производство с меньшим количеством переменных.
Это особенно важно для Производство резиновых сапог OEMВ рамках проектов могут использоваться специальные материалы, цвета Pantone, колодки для обуви, конструкция подошвы, подкладка, логотипы и розничная упаковка.
1. Линии смешивания резины
Комплексная проверка начинается до сборки багажника.
А линия смешивания резины Содержит в себе наполнители, пигменты, отверждающие агенты, ускорители и другие компоненты рецептуры.
Качество смешивания влияет на мягкость, прочностные характеристики, однородность цвета, устойчивость к старению, технологические свойства и вулканизацию. Плохое диспергирование может привести к изменению оттенка, образованию слабых мест или нестабильному отверждению.
Поэтому при оптовых закупках состав резины должен быть частью технической спецификации. Содержание натурального каучука, твердость компаунда, целевые показатели веса, цвет и требуемые физические свойства — все это может влиять на стоимость и позиционирование продукта.
2. Резиновые каландровые линии
Толщина листа влияет на вес и гибкость.
А линия резинового каландра Компания преобразует смешанные материалы в листы контролируемой толщины. Эти листы можно разрезать на верхние панели, накладки, усиливающие элементы, окантовочные полоски и другие детали, используемые в изготовленных вручную вулканизированных резиновых сапогах.
Каландровые валики также позволяют создавать гладкую, кожаную, алмазную или фирменную текстуру. Резиновое покрытие может быть матовым или глянцевым. Опубликованные компанией Trenboo спецификации для OEM-производителей также допускают индивидуальную настройку толщины верхнего слоя, состава, цвета Pantone, печати и текстуры валика.
3. Линии по производству подошв
Формованные и каландрированные подошвы предназначены для разных целей.
производство подошв для резиновых сапог могут использоваться различные производственные процессы.
Формованные вулканизированные подошвы изготавливаются с использованием специальной оснастки и прессов, что обеспечивает большую свободу для создания глубокого протектора, структурированной пяточной зоны и дизайна, ориентированного на функциональность. Каландрированные подошвы прокатываются в листы с рисунком и вырезаются в форме подошвы, что делает их подходящими для многих традиционных конструкций вулканизированных резиновых сапог.
Для изготовления формованных подошв может потребоваться больше средств на оснастку, в то время как для каландрированных подошв зависимость от оснастки может быть ниже для подходящих проектов. Поэтому выбор подошвы следует оценивать с учетом целевого назначения, годового объема производства, требований к протектору, веса и бюджета на разработку.
4. Формовочные и сборочные линии
Точность сборки обеспечивает водонепроницаемость конструкции.
В линия сборки резиновых сапог Эта модель сочетает в себе подкладку, резиновые верхние элементы, усиливающие детали, декоративные накладки и подошву, изготовленные на основе колодки.
Для изготовления вулканизированных ботинок ручной работы требуется точное размещение компонентов перед вулканизацией. Ширина перекрытия, натяжение резины, выравнивание подошвы и чистота поверхности могут влиять на внешний вид и водонепроницаемость.

Сложная конструкция с вставками, пряжками, петлями для удобного надевания, усиленными носками, многослойными накладками или декоративными элементами обычно требует больше времени на сборку, чем простые сельскохозяйственные резиновые сапоги.
5. Линии распыления и финишной обработки
Качество обработки поверхности влияет на консистенцию продукции.
При необходимости ботинки могут быть подвергнуты контролируемой обработке распылением или поверхностной обработке после придания им нужной формы.
Этот этап помогает определить необходимый внешний вид и уровень блеска. Для модной одежды и товаров под собственной торговой маркой важна однородность поверхности, поскольку различия в блеске, загрязнениях или степени покрытия могут стать очевидными при одновременном демонстрации нескольких пар.
Поэтому перед началом массового производства необходимо сверить цветовые стандарты и требования к отделке с утвержденными образцами.
6. Цех вулканизации
Контроль процесса вулканизации обеспечивает окончательные эксплуатационные характеристики резины.
Вулканизация превращает собранные резиновые компоненты в стабильную готовую структуру. Правильная вулканизация улучшает эластичность, прочность, долговечность и стабильность размеров.
Параметры вулканизации зависят от состава резины, толщины, структуры подошвы, конструкции ботинка и производственной нагрузки. Поэтому при оценке завода следует учитывать возможности вулканизации, а также контроль процесса и возможность регулирования скорости линии для сложных конструкций.
7. Линии холодного цементирования
Бетонирование расширяет выбор материалов для строительства.
Не каждую подошву можно вулканизировать вместе с резиновым верхом.
А цементная линия для резиновых сапог Это позволяет впоследствии приклеивать отвержденный верх к подошве из ЭВА, резины/ЭВА или специальной резины. Среди опубликованных компанией Trenboo вариантов кастомизации — подошвы из приклеенной резины, приклеенной ЭВА и резины/ЭВА, а также вулканизированные формованные и каландрированные подошвы.
Такая конструкция особенно актуальна для легкой, повседневной, спортивной и некоторых видов технической обуви.

8. Линии упаковки и окончательного контроля качества.
Упаковка также является этапом контроля качества.
А линия упаковки резиновых сапог Обычно это включает проверку на герметичность, визуальный осмотр, подбор размера и пары, проверку этикеток, контроль штрих-кодов и проверку упаковки.
Структурированная система контроля качества на заводе должна включать проверку материалов перед производством, проверку собранных ботинок, проведение испытаний на герметичность после вулканизации, проверку продукции на упаковочной линии и окончательный отбор проб. Компания Trenboo заявляет, что ее система использует пять этапов контроля, включая проверку на герметичность и... Проверка качества AQL 2.5 после упаковки.
Примечание для покупателей, адресованное брендам и импортерам
Решения о производстве должны приниматься с учетом целевого рынка.
Для разных категорий продукции требуются разные сочетания материалов и производственных линий.
Для походных и охотничьих ботинок может потребоваться неопрен, более глубокий протектор, формованная подошва и усиление. В модных резиновых сапогах больше внимания уделяется форме колодки, цветам, текстуре, высоте голенища и отделке. Складные резиновые сапоги требуют гибких материалов и легкой конструкции. В промышленных коллекциях могут потребоваться защитные носки или специальные свойства подошвы, в то время как детские коллекции часто включают принты, ручки, сезонную подкладку и более широкий размерный ряд.
Для оптовая закупка резиновых сапогТаким образом, производственные возможности завода следует соотносить с предполагаемым применением, а не оценивать только по заявленным характеристикам.
Вопросы закупок OEM/ODM.
Минимальный объем заказа, материалы, логотипы, образцы и упаковка влияют на экономику заказа.
На странице «Контакты» компании Trenboo указан стандартный минимальный объем заказа (MOQ) в размере... 800 пар каждого цвета и модели во всех доступных размерах.При этом к отдельным изделиям или конструкциям, изготовленным по индивидуальному заказу, могут предъявляться различные требования. Указанные цвета резиновой основы также перечислены, как правило, начиная с 800 пар.
К элементам, подлежащим индивидуальной настройке, могут относиться колодки обуви, дизайн подошвы, состав и толщина резины, высота голенища, подкладка, цвета Pantone, печатные узоры, текстура поверхности, отделка, петли для удобного надевания и упаковка. Логотип может располагаться на верхней части обуви, подошве, верхней кромке и петле для удобного надевания. В доступных технических характеристиках также указаны такие процессы, как тиснение, термотрансфер, печать и другие методы брендирования в зависимости от конструкции.
Упаковка может включать полипропиленовые пакеты или коробки из-под обуви, а также экспортные картонные коробки, этикетки, штрихкоды и маркировку для оптовых заказов. Для соответствующих программ также указываются коробки из-под обуви, сертифицированные FSC.
Процедура утверждения образцов должна стать стандартом массового производства.
Опубликованный процесс OEM/ODM начинается с выбора области применения, за которым следует подтверждение колодки и подошвы, выбор материала, определение цвета и логотипа, а также подтверждение стоимости образца и сроков поставки.
Целью является получение первоначальной, специально подобранной выборки примерно через... 15 днейПри этом перед массовым производством возможен дополнительный этап доработки. После окончательного утверждения образца и внесения 30% предоплаты, заявленный срок производства составляет приблизительно... 45 днейв соответствии с техническими условиями заказа и производственными условиями.
В оптовых заказах на закупку должны быть указаны утвержденный образец, технические характеристики размеров, цвета Pantone, материалы, логотип, файлы упаковки, требования к проверке, график доставки и условия отгрузки.
В проектах по производству резиновых сапог под собственной торговой маркой, отделы закупок могут провести анализ следующих аспектов: Процесс разработки OEM/ODM от Trenboo перед подготовкой технического запроса предложений.
Сопутствующие товары для оптовой торговли и программ производства товаров под собственной торговой маркой.
Просмотр ассортимента помогает сопоставить производственные возможности завода с рыночным позиционированием.
После ознакомления с производственными линиями, категории продукции предоставляют практический способ оценить, как эти возможности воплощаются в коммерческом производстве обуви.
Детские резиновые сапоги для оптовой продажи и производства под собственной торговой маркой включают варианты из резины, ЭВА, ПВХ и ТПР с возможностью нанесения индивидуальных принтов и поддержкой производства под собственной торговой маркой.
Резиновые сапоги для активного отдыха на природе для взрослых Предназначенные для охоты, сельского хозяйства, рыбалки и использования в дождливую погоду, эти ботинки имеют неопреновую, резиновую подошву, усиленную и высокоэффективную конструкцию.
Рабочие ботинки Wellington для промышленного и профессионального применения актуальны в тех случаях, когда в техническом задании на закупку входят требования к материалам и подошве, ориентированные на безопасность.
Резиновые сапоги для взрослых, выпускаемые под собственной торговой маркой, имеют длину до щиколотки, до середины икры и другие конструктивные особенности, требующие более тщательного контроля над колодками, цветами, текстурами и отделкой.
Складные сапоги из натуральной резины также являются полезным аксессуаром для легких путешествий, садоводства, морского дела и компактного хранения.
Полный ассортимент резиновых сапог позволяет командам по закупкам сравнивать существующие конструкции, прежде чем принимать решение о том, требуется ли для проекта существующая платформа или разработка нового OEM-производителя.
Доверительный фонд по вопросам производственных возможностей и закупок.
Оценка поставщиков основана на масштабируемости, сертификации, контроле качества и опыте экспорта.
ТренбуВ публичном профиле указана Завод площадью 20 000 м²более чем 30-летний опыт производства и экспорта в более 50 странВ заводской документации указаны шесть линий по производству резиновых сапог, два внутренних смесителя для резины, 13 смесителей для прокатки, четыре вулканизатора и приблизительно Ежедневная пропускная способность: 5000 пар..
Заводские списки ISO 9001 сертификация системы управления качеством и BSCI Сертификация соответствия социальным стандартам, а также сертификаты соответствия продукции требованиям регламента ЕС REACH и стандартам безопасности рабочей обуви EN ISO 20345 S5. Лабораторное оборудование включает в себя вулканизационный реометр, испытатель на растяжение и испытатель на изгиб.
После отгрузки опубликованная политика обслуживания включает логистическую поддержку и предусматривает компенсацию за возврат товара по причине ненадлежащего качества, возникшего по вине завода, по цене FOB.
Эти факторы позволяют командам по закупкам выйти за рамки оценки внешнего вида продукта и оценить масштабы производства, контроль производственных процессов, возможности соответствия нормативным требованиям, планирование поставок и ответственность за послепродажное обслуживание.
Часто задаваемые вопросы
Каков минимальный объем заказа (MOQ) для изготовления резиновых сапог на заказ?
Стандартный минимальный объем заказа (MOQ) составляет 800 пар одного цвета и модели, хотя для конкретных конструкций, форм, материалов и изделий может потребоваться другое количество.
Что можно изменить при заказе резиновых пыльников от производителя?
В число опций могут входить состав резины, толщина верха, колодка, подошва, высота голенища, подкладка, цвет, принт, текстура, отделка, расположение логотипа, аксессуары и упаковка.
Сколько времени занимает отбор проб и производство резиновых сапог?
Согласно опубликованному технологическому процессу OEM, изготовление первоначального образца по индивидуальному заказу занимает приблизительно 15 дней, а серийное производство после утверждения и внесения предоплаты — приблизительно 45 дней.
Что необходимо подтвердить перед началом серийного производства?
Перед началом производства необходимо окончательно согласовать запечатанный образец, размерный ряд, спецификацию материала, цвета, подошву, логотип, упаковку, штрих-коды, критерии контроля качества, условия отгрузки и дату доставки.
Начните оценку завода по производству резиновых сапог OEM-производителя.
Переход от исследования продукта к квалифицированному запросу на коммерческое предложение.
Эффективный процесс поиска поставщиков начинается с понимания производственных процессов, затем следует сравнение конструкций изделий, проверка возможностей завода, анализ требований к индивидуальной настройке и, наконец, подача полного запроса предложений (RFQ).
Trenboo — производитель резиновых сапог, обладающий интегрированными возможностями по смешиванию, сборке, вулканизации, тестированию и разработке OEM/ODM продукции. Бренды, импортеры, оптовики и компании, выпускающие обувь под собственной торговой маркой, могут сначала ознакомиться с доступными коллекциями резиновых сапог, а затем оценить процесс индивидуализации OEM/ODM. Проекты с определенным применением, предполагаемым объемом заказа, размерным рядом, требованиями к материалам, концепцией подошвы, дизайном логотипа, спецификациями упаковки и сроками поставки могут перейти к следующему этапу. Страница контактов Тренбу Для обсуждения образцов и ценовых предложений.

 консультироваться
 ВАТСАПП
 оставить сообщение
 верхний