Nouvelles connexes
-
Fabricant de bottes en caoutchouc pour pompiers : Guide OEM, tests et commandes en gros

-
Fournisseur de bottes de sécurité en caoutchouc : Guide d'achat EN ISO 20345 et ASTM

-
Bottes de pluie en caoutchouc en gros pour promener son chien : des options confortables, basses et durables pour les acheteurs B2B

Usine de bottes en caoutchouc : 8 lignes de production pour les commandes OEM
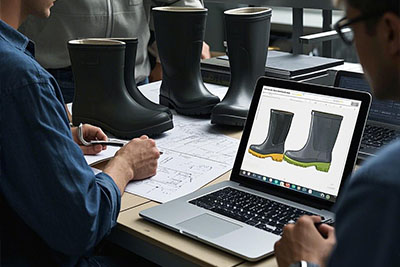
Un professionnel usine de bottes en caoutchouc Cela nécessite bien plus qu'une simple chaîne de montage. Le mélange du caoutchouc, le calandrage, la production de la semelle extérieure, le façonnage, la finition, la vulcanisation, le collage à froid, les tests et l'emballage doivent fonctionner comme un système de fabrication coordonné.
Pour les marques, les importateurs, les distributeurs et les entreprises de chaussures de marque privée, ces lignes de production permettent d'indiquer la flexibilité des équipementiers, la constance de la qualité, les exigences en matière d'outillage, la capacité de production et le risque lié aux commandes en gros.
Pourquoi la structure de la chaîne de production est importante pour les commandes des équipementiers
La fabrication intégrée soutient une production en série stable
La formulation du caoutchouc influe sur sa flexibilité et sa durabilité, le calandrage contrôle l'épaisseur de la feuille, la technologie de la semelle extérieure modifie l'outillage et les performances, et la vulcanisation détermine les propriétés finales du caoutchouc. Lorsque ces procédés sont coordonnés, les spécifications approuvées peuvent être transposées en production de masse avec un nombre réduit de variables.
Ceci est particulièrement important pour fabrication de bottes en caoutchouc OEM, où les projets peuvent impliquer des composés personnalisés, des couleurs Pantone, des formes à chaussures, des structures de semelles extérieures, des doublures, des logos et des emballages de vente au détail.
1. Lignes de mélange de caoutchouc
Le contrôle des composés commence avant l'assemblage du démarreur
Un ligne de mélange de caoutchouc associe le caoutchouc à des charges, des pigments, des agents de vulcanisation, des accélérateurs et d'autres composants de la formulation.
La qualité du mélange influe sur la souplesse, les propriétés de traction, l'homogénéité de la couleur, la résistance au vieillissement, le comportement à la transformation et la vulcanisation. Une mauvaise dispersion peut entraîner des variations de teinte, des zones de faiblesse ou une vulcanisation instable.
Pour les achats en gros, la formulation du caoutchouc doit donc figurer dans le cahier des charges. La teneur en caoutchouc naturel, la dureté du composé, le poids cible, la couleur et les propriétés physiques requises peuvent tous influencer le coût et le positionnement du produit.
2. Lignes de calandre en caoutchouc
L'épaisseur de la feuille influence son poids et sa flexibilité.
Un ligne de calandre en caoutchouc Ce procédé transforme des composés mixtes en feuilles d'épaisseur contrôlée. Ces feuilles peuvent être découpées en empiècements supérieurs, renforts, pièces de renfort, bandes de renfort et autres éléments utilisés dans la fabrication artisanale de bottes Wellington vulcanisées.
Les rouleaux de calandrage permettent également de créer des textures lisses, imitant le cuir, à motif diamant ou personnalisées. La finition caoutchoutée peut être mate ou brillante. Les spécifications OEM publiées par Trenboo permettent également de personnaliser l'épaisseur supérieure, le composé, la couleur Pantone, l'impression et la texture du rouleau.
3. Lignes de production de semelles extérieures
Les semelles moulées et calandrées servent des programmes différents.
production de semelles extérieures de bottes en caoutchouc peuvent suivre différentes voies de fabrication.
Les semelles vulcanisées moulées utilisent des outillages et des presses spécifiques, offrant une plus grande liberté pour la géométrie des crampons profonds, les zones de talon structurées et les conceptions axées sur la performance. Les semelles calandrées sont laminées en feuilles à motifs puis découpées en formes de semelles extérieures, ce qui les rend adaptées à de nombreuses constructions traditionnelles de bottes Wellington vulcanisées.
Les semelles moulées peuvent nécessiter un investissement plus important en outillage, tandis que les semelles calandrées peuvent réduire la dépendance à l'outillage pour certains projets. Le choix de la semelle extérieure doit donc être évalué en fonction de l'utilisation prévue, du volume annuel de production, des exigences en matière d'adhérence, du poids et du budget de développement.
4. Façonnage et chaînes d'assemblage
La précision d'assemblage favorise une construction étanche
Le chaîne de montage de bottes en caoutchouc Elle combine une doublure, des composants supérieurs en caoutchouc, des pièces de renfort, des superpositions décoratives et des semelles extérieures autour d'une forme de chaussure.
Les bottes vulcanisées artisanales exigent un positionnement précis des composants avant la vulcanisation. La largeur du chevauchement, la tension du caoutchouc, l'alignement de la semelle extérieure et la propreté de la surface peuvent affecter l'apparence et l'imperméabilité.

Les constructions complexes avec soufflets, boucles, languettes de traction, orteils renforcés, multiples superpositions ou éléments décoratifs nécessitent généralement plus de temps d'assemblage que les bottes agricoles de base.
5. Lignes de pulvérisation et de finition
La finition de surface influe sur la constance commerciale
Les bottes concernées peuvent recevoir un traitement de surface ou par pulvérisation contrôlée après leur mise en forme.
Cette étape permet de définir l'aspect et le niveau de brillance souhaités. Pour les programmes de mode et de marques privées, l'homogénéité de la surface est essentielle, car les différences de brillance, les impuretés ou la couverture de pulvérisation peuvent être flagrantes lorsque plusieurs paires sont présentées ensemble.
Les normes de couleur et les exigences de finition doivent donc être confirmées par rapport à des échantillons approuvés avant la production en série.
6. Atelier de vulcanisation
Le contrôle de la vulcanisation détermine les performances finales du caoutchouc
La vulcanisation transforme les composants en caoutchouc assemblés en une structure finie stable. Un durcissement correct améliore l'élasticité, la résistance, la durabilité et la stabilité dimensionnelle.
Les paramètres de vulcanisation dépendent de la formulation du caoutchouc, de son épaisseur, de la structure de la semelle extérieure, de la conception de la botte et de la charge de production. L'évaluation de l'usine doit donc prendre en compte la capacité de vulcanisation, le contrôle du processus et la possibilité d'ajuster la vitesse de la ligne pour les constructions complexes.
7. Lignes de cimentation à froid
La construction cimentée élargit le choix des matériaux
Toutes les semelles extérieures ne peuvent pas être vulcanisées en même temps que la tige en caoutchouc.
Un ligne de cimentation pour bottes en caoutchouc Ce procédé permet de coller ultérieurement une tige vulcanisée à de l'EVA, à des mélanges caoutchouc/EVA ou à des semelles en caoutchouc spéciales. Les options de personnalisation proposées par Trenboo incluent des semelles en caoutchouc collé, en EVA collé et en caoutchouc/EVA, ainsi que des semelles moulées vulcanisées et calandrées.
Cette conception est particulièrement adaptée aux gammes de chaussures légères, décontractées, sportives et à certaines chaussures techniques.

8. Lignes d'emballage et d'inspection finale
L'emballage est également une étape de contrôle qualité
Un ligne d'emballage de bottes en caoutchouc Cela comprend généralement des tests d'étanchéité, une inspection visuelle, la vérification de la taille et de l'appariement, la vérification des étiquettes, le contrôle des codes-barres et le contrôle des cartons.
Un système de contrôle qualité structuré en usine doit inspecter les matériaux avant la production, vérifier les bottes assemblées, effectuer des tests d'étanchéité après vulcanisation, inspecter les produits sur la ligne d'emballage et réaliser un échantillonnage final. Trenboo indique que son système utilise cinq étapes d'inspection, dont des tests d'étanchéité et un Inspection AQL 2.5 après emballage.
Note à l'attention des marques et des importateurs
Les décisions de production doivent être en fonction du marché cible.
Les différentes catégories de produits nécessitent différentes combinaisons de matériaux et de lignes de production.
Les bottes de chasse et d'extérieur peuvent nécessiter du néoprène, une semelle crantée plus profonde, une semelle extérieure moulée et des renforts. Les bottes en caoutchouc tendance privilégient la forme, les couleurs, les textures, la hauteur de tige et les finitions. Les bottes de pluie pliables requièrent des matériaux flexibles et une construction légère. Les modèles industriels peuvent exiger des embouts de protection ou des semelles extérieures spécifiques, tandis que les collections pour enfants intègrent souvent des imprimés, des poignées, des doublures saisonnières et une gamme de pointures plus étendue.
Pour approvisionnement en gros de bottes en caoutchouc, les capacités de production doivent donc être adaptées à l'application prévue plutôt qu'évaluées uniquement en fonction de la capacité nominale.
Considérations relatives à l'approvisionnement OEM/ODM
Quantité minimale de commande, matériaux, logos, échantillons et emballage influencent la rentabilité des commandes.
La page Contact de Trenboo indique une quantité minimale de commande standard de 800 paires par couleur et par modèle, toutes tailles disponibles.Les exigences peuvent varier selon les produits ou les constructions sur mesure. Les couleurs de base en caoutchouc sont généralement indiquées à partir de 800 paires.
Les éléments personnalisables comprennent la forme de la chaussure, le design de la semelle extérieure, la composition et l'épaisseur du caoutchouc, la hauteur de la tige, la doublure, les couleurs Pantone, les motifs imprimés, les textures de surface, la finition, les languettes et l'emballage. Le logo peut être apposé sur la tige, la semelle extérieure, le renfort supérieur et la languette. Les spécifications produit disponibles précisent également les procédés de marquage tels que le gaufrage, le transfert thermique, l'impression et d'autres techniques de personnalisation selon le modèle.
L'emballage peut comprendre des sacs en polypropylène ou des boîtes à chaussures. Pour les commandes en gros, des cartons d'exportation, des étiquettes, des codes-barres et des marques d'expédition sont prévus. Des boîtes à chaussures certifiées FSC sont également disponibles pour les programmes concernés.
L'approbation par échantillon devrait devenir la norme pour la production de masse
Le processus OEM/ODM publié commence par la sélection de l'application, suivie de la confirmation de la forme de la chaussure et de la semelle extérieure, du choix des matériaux, de la définition des couleurs et du logo, et de la confirmation du coût de l'échantillon et du délai de livraison.
L'objectif visé est un échantillon initial personnalisé dans environ 15 joursUne nouvelle phase de révision est possible avant la production en série. Après validation de l'échantillon final et versement d'un acompte de 30 %, l'objectif de production annoncé est d'environ 45 jours, sous réserve des spécifications de la commande et des conditions de production.
Les commandes en gros doivent faire référence à l'échantillon approuvé, aux spécifications de taille, aux couleurs Pantone, aux matériaux, au logo, aux fichiers d'emballage, aux exigences d'inspection, au calendrier de livraison et aux conditions d'expédition.
Pour les projets de bottes de pluie de marque privée, les équipes d'approvisionnement peuvent examiner les Processus de développement OEM/ODM de Trenboo avant de préparer une demande de devis technique.
Produits connexes pour les programmes de vente en gros et de marques privées
La navigation parmi les produits permet d'adapter les capacités de production au positionnement sur le marché.
Après avoir compris les chaînes de production, les catégories de produits offrent un moyen pratique d'évaluer comment ces capacités se traduisent en chaussures commerciales.
Les bottes Wellington pour enfants destinées à la vente en gros et aux programmes de marque privée comprennent des options en caoutchouc, EVA, PVC et TPR avec des impressions personnalisées et un support de marque privée.
Bottes en caoutchouc d'extérieur pour adultes Pour la chasse, l'agriculture, la pêche et les applications par temps humide, elles présentent des constructions en néoprène, à semelle extérieure en caoutchouc, renforcées et axées sur la performance.
Les bottes de travail Wellington destinées aux programmes industriels et professionnels sont pertinentes lorsque les matériaux axés sur la sécurité et les spécifications de la semelle extérieure font partie du cahier des charges d'achat.
Les bottes en caoutchouc pour adultes destinées aux collections de mode de marque privée prennent en charge les modèles Chelsea, cheville, mi-mollet et autres constructions axées sur le design nécessitant un contrôle plus précis des formes, des couleurs, des textures et des finitions.
Les bottes pliables en caoutchouc naturel constituent également une référence utile pour les voyages légers, le jardinage, les activités nautiques et les programmes de rangement compacts.
La gamme complète de bottes en caoutchouc permet aux équipes d'approvisionnement de comparer les constructions existantes avant de décider si un projet nécessite une plateforme existante ou un nouveau développement OEM.
Fiducie relative aux capacités et à l'approvisionnement des usines connexes
Échelle, certification, contrôle qualité et expérience à l'exportation : des atouts pour l'évaluation des fournisseurs
TrenbooLe profil public de 's liste un usine de 20 000 m², plus de 30 ans d'expérience dans la fabrication, et des exportations vers plus de 50 paysLes informations relatives à l'usine indiquent six lignes de production de bottes en caoutchouc, deux mélangeurs de caoutchouc internes, treize mélangeurs de broyeurs, quatre vulcanisateurs et environ capacité journalière de 5 000 paires.
Les listes d'usine ISO 9001 certification de gestion de la qualité et BSCI L'entreprise possède une certification de conformité sociale, ainsi que des références de conformité de production aux exigences du règlement REACH de l'UE et aux normes de sécurité pour les chaussures de travail EN ISO 20345 S5. Son équipement de laboratoire comprend un rhéomètre de vulcanisation, une machine d'essai de traction et une machine d'essai de flexion.
Après expédition, la politique de service publiée inclut un soutien logistique et stipule que les retours liés à la qualité et imputables à l'usine peuvent être indemnisés à la valeur FOB.
Ces points permettent aux équipes d'approvisionnement d'aller au-delà de l'apparence du produit et d'évaluer l'échelle de production, le contrôle des processus, la capacité de conformité, la planification des livraisons et la responsabilité après-vente.
FAQ (questions fréquentes)
Quel est le MOQ pour les bottes en caoutchouc sur mesure ?
La quantité minimale de commande (MOQ) standard publiée est de 800 paires par couleur et par modèle, bien que certaines constructions, moules, matériaux et produits puissent nécessiter une quantité différente.
Quelles sont les options de personnalisation pour une commande de bottes en caoutchouc OEM ?
Les options peuvent inclure le composé de caoutchouc, l'épaisseur de la tige, la forme de la chaussure, la semelle extérieure, la hauteur de la tige, la doublure, la couleur, l'impression, la texture, la finition, l'emplacement du logo, les accessoires et l'emballage.
Combien de temps prennent l'échantillonnage et la production de bottes en caoutchouc ?
Le processus OEM publié prévoit environ 15 jours pour un échantillon personnalisé initial et environ 45 jours pour la production en série après approbation de l'échantillon et dépôt.
Que faut-il confirmer avant la production en série ?
L'échantillon scellé, la gamme de tailles, les spécifications des matériaux, les couleurs, la semelle extérieure, le logo, l'emballage, les codes-barres, les critères d'inspection, les conditions d'expédition et la date de livraison doivent tous être finalisés avant le début de la production.
Lancer une évaluation d'usine de bottes en caoutchouc OEM
Passer de la recherche de produits à une demande de devis qualifiée
Un processus d'approvisionnement productif passe par la compréhension des processus de fabrication, la comparaison des constructions de produits, la vérification des capacités de l'usine, l'examen des exigences de personnalisation et, enfin, la soumission d'une demande de devis complète.
Trenboo est un fabricant de bottes en caoutchouc doté de capacités intégrées de mélange, d'assemblage, de vulcanisation, de test et de développement OEM/ODM. Les marques, importateurs, grossistes et entreprises de chaussures de marque privée peuvent d'abord consulter les collections de bottes en caoutchouc disponibles, puis évaluer le processus de personnalisation OEM/ODM. Les projets avec une application définie, une quantité de commande estimée, une gamme de tailles, des exigences en matière de matériaux, un concept de semelle extérieure, un logo, des spécifications d'emballage et une date de livraison prévue peuvent passer à l'étape suivante. Page de contact Trenboo pour des discussions sur les échantillons et les devis.

 consulter
 Application WhatsApp
 laisser un message
 haut